
 Language
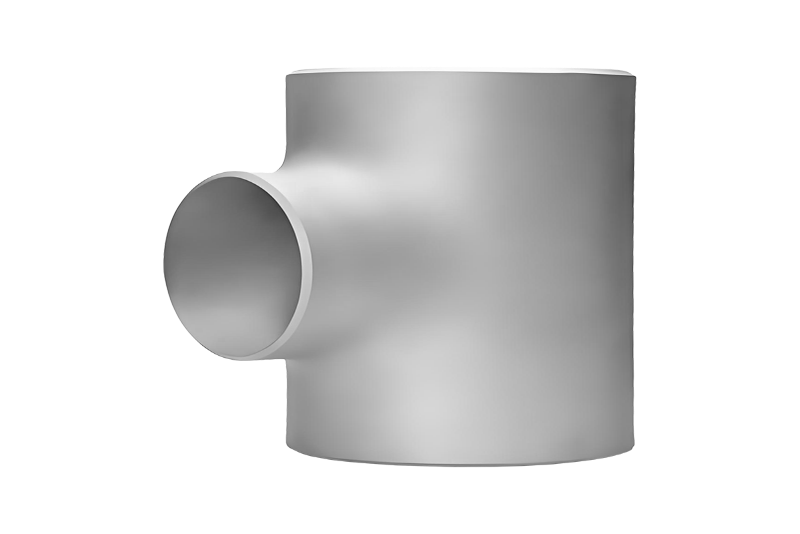
বাট ওয়েল্ড ফিটিং জন্য উপাদান নির্বাচন সঠিক উপাদান নির্বাচন করা নির্বাচনের প্রথম ধাপ...
বাড়ি / খবর / শিল্প সংবাদ / পাইপ ফিটিংগুলি কীভাবে পরিমাপ করবেন: দোকান এবং ক্ষেত্র ব্যবহারের জন্য একটি ব্যবহারিক নির্দেশিকা৷
পাইপ ফিটিংগুলি কীভাবে পরিমাপ করবেন: দোকান এবং ক্ষেত্র ব্যবহারের জন্য একটি ব্যবহারিক নির্দেশিকা৷

একটি পাইপ ফিটিং পরিমাপ করা একটি দুই মিনিটের কাজের মতো দেখায় যতক্ষণ না একটি ট্যাগ করা অংশ আপনার হাতে না থাকে এবং একটি স্পুল এটির জন্য অপেক্ষা করছে। পাইপ সহজ: নামমাত্র আকার এবং প্রাচীর বেধ, এবং পাইপ চিহ্নিত করা হয়. একটি ফিটিং একটি ত্রিমাত্রিক অংশ, এবং এটিকে একবারে বেশ কয়েকটি মাত্রা জুড়ে পরীক্ষা করতে হবে: প্রান্তের বাইরের ব্যাস, প্রাচীরের বেধ, কেন্দ্র থেকে শেষ বা মুখোমুখি দৈর্ঘ্য এবং সংযোগের জ্যামিতি। তাদের মধ্যে একটি ভুল পান এবং জোড় প্রস্তুতি, প্রান্তিককরণ বা সম্পূর্ণ স্পুল স্ক্র্যাপ হতে পারে।
আমরা 1993 সাল থেকে জিয়াংইনে চাপ পাইপিং উপাদান তৈরি করেছি, এবং আমাদের পরিদর্শন দল প্রতি কার্যদিবসে বাট ওয়েল্ড ফিটিং, সকেট ওয়েল্ড ফিটিং, থ্রেডেড ফিটিং এবং ফ্ল্যাঞ্জ পরিমাপ করে। আমরা আমাদের নিজস্ব দোকানে যে পদ্ধতিটি ব্যবহার করি তা হল ক্রেতা, QC পরিদর্শক এবং ফিল্ড ইঞ্জিনিয়ারদের জন্য লেখা, যাদের তারা বিশ্বাস করতে পারে এমন সংখ্যার প্রয়োজন।
সবচেয়ে গুরুত্বপূর্ণ যে চার পরিমাপ
উপযুক্ত যাই হোক না কেন, চারটি প্রশ্ন প্রায় প্রতিটি পরিস্থিতিকে কভার করে। ক্রমানুসারে তাদের মাধ্যমে কাজ করুন এবং আপনাকে খুব কমই অনুমান করতে হবে।
- শেষ আকার এবং বাইরের ব্যাস। ফিটিংগুলি নামমাত্র পাইপের আকার অনুসারে অর্ডার করা হয়, তবে একটি ক্যালিপার প্রকৃত বাইরের ব্যাস পড়ে। একটি 2-ইঞ্চি (DN50) ফিটিং পরিমাপ প্রায় 2.375 ইঞ্চি (60.3 মিমি) প্রান্তের মুখ জুড়ে, 2 ইঞ্চি নয়। উভয় প্রান্ত চেক করুন, কারণ ডিম্বাকৃতি বা ক্ষতিগ্রস্থ প্রান্ত এখানে প্রথমে দেখায়।
- প্রাচীর বেধ এবং সময়সূচী। দেয়ালের বেধ SCH 40 কে SCH 80 থেকে XXS থেকে আলাদা করে, এবং এটি বোর নির্ধারণ করে। একটি ক্যালিপার বা একটি অতিস্বনক গেজ দিয়ে শেষে পরিমাপ করুন এবং পরিধির চারপাশে কমপক্ষে চারটি রিডিং নিন।
- দৈর্ঘ্য। কনুই, টিজ এবং পাশ্বর্ীয় জন্য কেন্দ্র থেকে শেষ; ফ্ল্যাঞ্জ এবং ভালভের জন্য মুখোমুখি; Reducers, ক্যাপ এবং স্টাব শেষ জন্য সামগ্রিক দৈর্ঘ্য. স্ট্যান্ডার্ড ডাইমেনশন হল এক যেটি সাইটে ফিট-আপ পরিচালনা করে।
- জ্যামিতি শেষ করুন। বাট ওয়েল্ড প্রান্তের জন্য বেভেল অ্যাঙ্গেল এবং রুট ফেস, সকেট ওয়েল্ড প্রান্তের জন্য সকেট বোর এবং সকেট গভীরতা, থ্রেডেড প্রান্তগুলির জন্য থ্রেড ফর্ম এবং এনগেজমেন্ট।
অংশটি স্কেচ করুন, স্কেচে চারটি সংখ্যা লিখুন এবং অংশটির সাথে স্কেচটি রাখুন। এই অভ্যাসটি ত্রিশ বছরের উৎপাদনে আমরা দেখেছি অন্য যেকোনো একক পদক্ষেপের চেয়ে বেশি অমিল প্রতিরোধ করে।
সরঞ্জাম যা পরিমাপ বিশ্বস্ত করে তোলে
আপনার একটি মেট্রোলজি ল্যাবের প্রয়োজন নেই, তবে কাজ করার জন্য আপনার সঠিক মুষ্টিমেয় যন্ত্র এবং একটি পরিষ্কার, সমতল পৃষ্ঠের প্রয়োজন।
- ভার্নিয়ার বা ডিজিটাল ক্যালিপার, 0 থেকে 6 ইঞ্চি এবং 0 থেকে 12 ইঞ্চি, বাইরের ব্যাস, প্রাচীরের পুরুত্ব এবং সকেটের গভীরতার জন্য।
- বড় ব্যাসের জন্য একটি ইস্পাত টেপ বা একটি পাই টেপ। একটি পাই টেপ সরাসরি ব্যাস পড়ে এবং একটি DN1800 কনুই বা একটি ভারী ফ্ল্যাঞ্জ পরীক্ষা করার দ্রুততম উপায়।
- একটি অতিস্বনক বেধ গেজ যখন প্রাচীর শেষ মুখ থেকে দূরে যাচাই করা আবশ্যক.
- পার্শ্বীয় জন্য একটি কোণ অনুসন্ধানকারী বা প্রটেক্টর, 45-ডিগ্রি কনুই এবং শাখা কোণ।
- একটি সোজা প্রান্ত, একটি সমতল পৃষ্ঠ এবং স্কোয়ারনেস চেকের জন্য একটি ফ্ল্যাঞ্জ বর্গক্ষেত্র।
- একটি থ্রেড গেজ বা থ্রেডযুক্ত জিনিসপত্রের জন্য একটি মিলে যাওয়া পাইপ স্তনবৃন্ত।
- প্রাসঙ্গিক স্ট্যান্ডার্ড ডাইমেনশন টেবিল, কারণ সারণীর সাথে পড়ার তুলনা করা স্ক্র্যাচ থেকে গণনা করার চেয়ে দ্রুত।
যেখানেই সম্ভব ঘরের তাপমাত্রায় পরিমাপ করুন এবং অংশটিকে সমর্থিত রাখুন যাতে তার নিজের ওজন পড়াকে বিকৃত না করে।
বাট ওয়েল্ড ফিটিংগুলি কীভাবে পরিমাপ করবেন
ASME B16.9-এ বাট ওয়েল্ড ফিটিংগুলি বাইরের ব্যাস, প্রাচীরের বেধ এবং কেন্দ্র থেকে শেষের মাত্রা দ্বারা সংজ্ঞায়িত করা হয়, তাই এইগুলি প্রথমে নিশ্চিত করতে হবে।
কনুই: কেন্দ্র থেকে শেষ এবং কোণ
কনুইটি একটি সমতল পৃষ্ঠে রাখুন যার একটি প্রান্ত আপনার দিকে মুখ করে এবং সেই প্রান্তের বাইরের ব্যাস পরিমাপ করুন। সেই চিত্রের অর্ধেক আপনাকে কেন্দ্ররেখা দেয়। কেন্দ্র-থেকে-শেষ মাত্রা তারপর সেই কেন্দ্ররেখা থেকে দূরের মুখ পর্যন্ত চলে, অন্য পা বরাবর পরিমাপ করা হয়। একটি 90-ডিগ্রি দীর্ঘ ব্যাসার্ধের কনুইতে কেন্দ্র থেকে প্রান্তটি নামমাত্র আকারের প্রায় 1.5 গুণ, এবং একটি 45-ডিগ্রি কনুইতে এটি নামমাত্র আকারের প্রায় 0.625 গুণ, তাই একটি দ্রুত গণনা আপনাকে বলে যে আপনি বিশ্বাস করার আগে আপনার পড়া সঠিক পরিবারে আছে কিনা। 180-ডিগ্রী রিটার্নের জন্য, কেন্দ্র-থেকে-কেন্দ্রের দূরত্ব এবং পিছনের-মুখের দূরত্ব উভয়ই রেকর্ড করুন, যেহেতু অঙ্কনগুলি বিভিন্নগুলির জন্য আহ্বান করে৷ বেভেল কোণ, মূল মুখ এবং প্রকৃত বোর দিয়ে শেষ করুন।
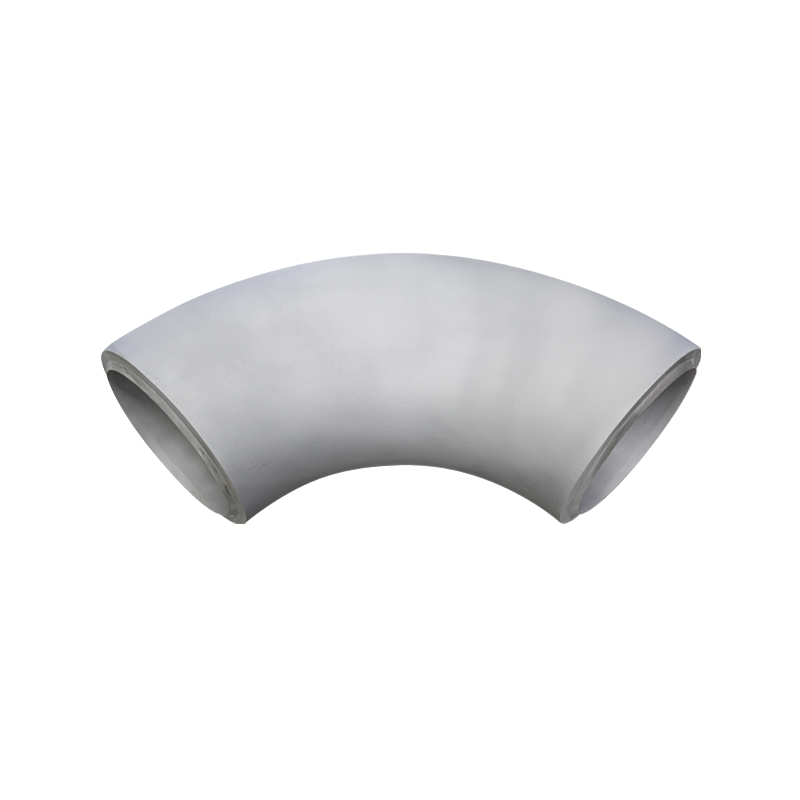 বাট ওয়েল্ড 90 ডিগ্রি কনুই আমরা বড়-ব্যাসের ঢালাই কনুই এবং পুরু-প্রাচীরযুক্ত উচ্চ-চাপ কনুই উত্পাদন করি। কনুইয়ের সর্বোচ্চ ব্যাস DN3800 হতে পারে। বর্তমানে, আমাদের কাছে একটি সম্পূর্ণ পরিসীমা আছে... পণ্য দেখুন →
টিস, ক্রস এবং পার্শ্বীয়
একটি টি-এর দুটি নিয়ন্ত্রক মাত্রা রয়েছে: রান, শরীরের মধ্য দিয়ে প্রান্ত থেকে শেষ পর্যন্ত পরিমাপ করা হয় এবং শাখা, রান কেন্দ্ররেখা থেকে শাখার শেষ মুখ পর্যন্ত পরিমাপ করা হয়। একটি সমান টি-তে দুটি মিলে যাওয়া উচিত; একটি হ্রাসকারী টি-তে, শাখার বাইরের ব্যাসটিও পরিমাপ করুন এবং কোন আউটলেটটি হ্রাস করা হয়েছে তা নোট করুন। একটি পার্শ্বীয় টি একটি শাখা কোণ যোগ করে। ক্রসগুলি চতুর্থ আউটলেটের সাথে একই যুক্তি অনুসরণ করে এবং এটি ব্যাস এবং বর্গক্ষেত্রের জন্য চারটি প্রান্ত পরীক্ষা করতে অর্থ প্রদান করে।
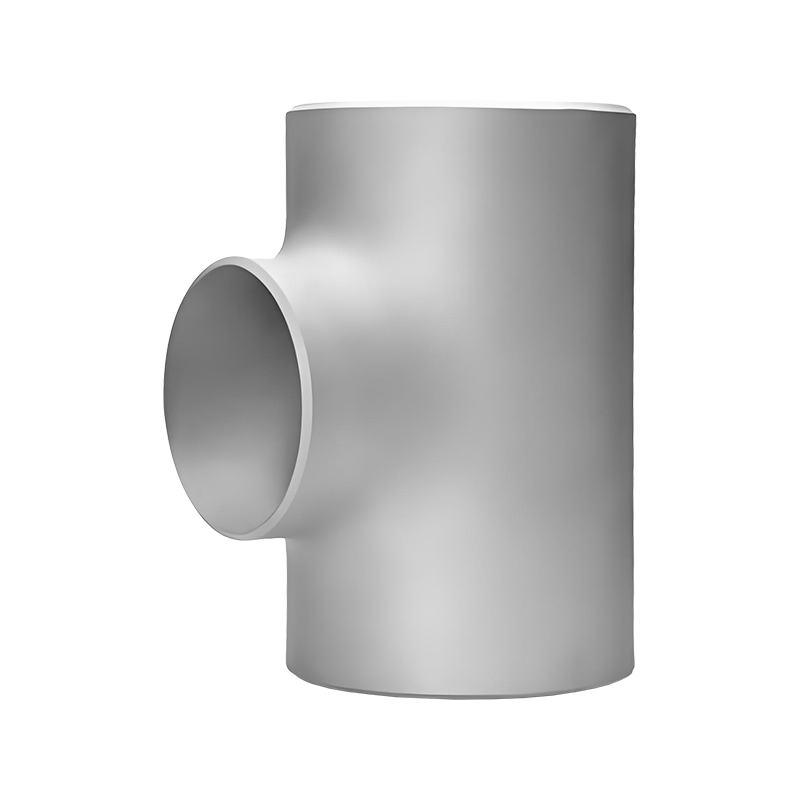 বাট জোড় সমান টি একটি সমান টি হল পাইপিং সিস্টেমে একটি গুরুত্বপূর্ণ ফিটিং, যা তিনটি খোলার মধ্যে সামঞ্জস্যপূর্ণ পাইপের ব্যাস বজায় রেখে তরল প্রবাহকে বিভক্ত বা একত্রিত করার জন্য ডিজাইন করা হয়েছে। ম... পণ্য দেখুন →
Reducers, Caps এবং Stub শেষ
সমকেন্দ্রিক হ্রাসকারীগুলি সামগ্রিক দৈর্ঘ্য, ব্যাসের বাইরে বড় প্রান্ত, ব্যাসের বাইরের ছোট প্রান্ত এবং উভয় প্রান্তে প্রাচীরের বেধ দ্বারা পরীক্ষা করা হয়। একটি উদ্ভট রিডুসার ফ্ল্যাট সাইড এবং দুটি কেন্দ্ররেখার মধ্যে অফসেট যোগ করে, যা ফ্ল্যাটের উপর বিশ্রাম নিয়ে সোজা প্রান্ত দিয়ে পড়া সহজ। ক্যাপগুলি বাইরের ব্যাস, উচ্চতা এবং প্রাচীরের বেধ দ্বারা সংজ্ঞায়িত করা হয়। স্টাব প্রান্তগুলি পরিধির চারপাশে বেশ কয়েকটি পয়েন্টে ল্যাপ চেক করে দৈর্ঘ্য, ল্যাপের বাইরের ব্যাস এবং ল্যাপের বেধ দ্বারা পরিমাপ করা হয়।
কিভাবে Flanges পরিমাপ
ফ্ল্যাঞ্জ পরিমাপ বেশিরভাগই বোল্ট প্যাটার্ন সম্পর্কে, কারণ এটি সিদ্ধান্ত নেয় যে জয়েন্টটি কখনও বোল্ট হবে কিনা। ফ্ল্যাঞ্জের বাইরের ব্যাস, ফ্ল্যাঞ্জের বেধ, বোল্ট বৃত্তের ব্যাস এবং বোল্টের গর্তের সংখ্যা এবং ব্যাস রেকর্ড করুন। তারপরে মুখোমুখি বিশদ যুক্ত করুন: একটি উত্থিত মুখের ফ্ল্যাঞ্জের জন্য, উত্থিত মুখের ব্যাস এবং ফ্ল্যাঞ্জ মুখের উপরে এর উচ্চতা পরিমাপ করুন; একটি রিং টাইপ জয়েন্ট ফ্ল্যাঞ্জের জন্য, খাঁজটি পরিমাপ করুন এবং রিং নম্বরটি নোট করুন। অবশেষে পাইপের বিপরীতে ওয়েল্ড প্রান্তে বোর এবং হাবের ব্যাস পরীক্ষা করুন।
বোল্ট বৃত্ত ব্যাস ক্ষেত্রের মধ্যে চতুর এক. সমান সংখ্যক গর্ত দিয়ে, একটি বোল্ট গর্তের কেন্দ্র থেকে সরাসরি বিপরীত গর্তের কেন্দ্রে পরিমাপ করুন। একটি বিজোড় সংখ্যা দিয়ে, একটি গর্ত কেন্দ্র থেকে ফ্ল্যাঞ্জ কেন্দ্রে পরিমাপ করুন এবং এটি দ্বিগুণ করুন। গর্ত দুইবার গণনা করুন, কারণ একটি অতিরিক্ত বা অনুপস্থিত গর্ত একটি খুব ব্যয়বহুল ভুল।
 ঝালাই ঘাড় ফ্ল্যাঞ্জ ওয়েল্ড নেক ফ্ল্যাঞ্জ উচ্চ-চাপ, উচ্চ-তাপমাত্রার পরিবেশের জন্য চূড়ান্ত সমাধান হিসাবে দাঁড়িয়েছে, যা এর শক্তিশালী b এর মাধ্যমে অতুলনীয় নির্ভরযোগ্যতা প্রদানের জন্য ইঞ্জিনিয়ার করা হয়েছে... পণ্য দেখুন →
কিভাবে সকেট ওয়েল্ড এবং থ্রেডেড ফিটিং পরিমাপ করা যায়
ASME B16.11-এর ছোট বোর নকল ফিটিংগুলি দীর্ঘ কেন্দ্র থেকে শেষ দৈর্ঘ্যের পরিবর্তে সকেট বা থ্রেডের মাত্রা দ্বারা পরিচালিত হয়। সকেট ওয়েল্ড কনুই, টি বা কাপলিং এর জন্য, সকেটের বোর, সকেটের গভীরতা এবং প্রাচীরের বেধ পরিমাপ করুন এবং নিশ্চিত করুন যে বোরটি ব্যাসের বাইরের পাইপের সাথে মেলে। থ্রেডেড ফিটিংগুলির জন্য, থ্রেডের আকার এবং ফর্ম, থ্রেডের দৈর্ঘ্য এবং সামগ্রিক দৈর্ঘ্য নিশ্চিত করুন এবং একটি গেজ বা একটি ম্যাচিং স্তনবৃন্ত দিয়ে থ্রেডটি পরীক্ষা করুন। যেহেতু এই অংশগুলি প্রায়শই উচ্চ চাপ এবং উচ্চ বিশুদ্ধতার লাইনে চলে যায়, ফিটিং ওয়েল্ডারের কাছে পৌঁছানোর আগে একটি বুর বা একটি অগভীর সকেট ধরার যোগ্য।
দোকান মেঝে জন্য একটি দ্রুত রেফারেন্স টেবিল
এই টেবিলটি মুদ্রণ করুন, এটি বেঞ্চের পাশে রাখুন এবং অংশটি এগিয়ে যাওয়ার আগে প্রতিটি লাইনের জন্য একটি পাঠ পূরণ করুন।
| ফিটিং টাইপ | রেকর্ড করার মাত্রা | সেরা টুল |
|---|---|---|
| বাট ওয়েল্ড 90-ডিগ্রি কনুই | শেষ বাইরে ব্যাস, প্রাচীর বেধ, কেন্দ্র থেকে শেষ, বেভেল কোণ | ক্যালিপার, টেপ, অ্যাঙ্গেল ফাইন্ডার |
| সমান টি | এন্ড-টু-এন্ড, শাখার উচ্চতা, উভয় প্রান্ত ব্যাস চালান | টেপ, ক্যালিপার, সোজা প্রান্ত |
| এককেন্দ্রিক হ্রাসকারী | সামগ্রিক দৈর্ঘ্য, বড় শেষ ব্যাস, ছোট শেষ ব্যাস, উভয় প্রাচীর বেধ | ক্যালিপার, টেপ |
| ঝালাই ঘাড় ফ্ল্যাঞ্জ | বাইরের ব্যাস, পুরুত্ব, বল্টু বৃত্ত, গর্তের সংখ্যা এবং আকার, মুখের উচ্চতা, বোর | ক্যালিপার, টেপ, flange square |
| সকেট ঢালাই ফিটিং | সকেট বোর, সকেট গভীরতা, প্রাচীর বেধ | বোর গেজ, ডেপথ গেজ |
| থ্রেডেড ফিটিং | থ্রেড আকার এবং ফর্ম, থ্রেড দৈর্ঘ্য, সামগ্রিক দৈর্ঘ্য | থ্রেড গেজ, ক্যালিপার |
সাধারণ ভুল এবং ফিল্ড চেক
- নামমাত্র আকারকে বাইরের ব্যাস হিসাবে বিবেচনা করা, তারপর এমন একটি অংশ অর্ডার করা যা পাইপের সাথে খাপ খায় না।
- শেষ মুখের পরিবর্তে বেভেল থেকে পরিমাপ করা, যা প্রতিটি পাঠকে ছোট করে।
- একটি কনুই, টি বা রিডুসারের শুধুমাত্র একটি প্রান্ত পড়া এবং অন্য প্রান্তটি মিলছে বলে ধরে নেওয়া।
- পাইপ শিডিউলের সাথে ফিটিং তুলনা করা কিন্তু কোনটির প্রকৃত প্রাচীর বেধ পরিমাপ করা হয় না।
- উত্থাপিত মুখ, রিং জয়েন্টের খাঁজ বা সমতল মুখের মতো মুখের বিবরণ ভুলে যাওয়া, যা সাইটে সংশোধন করা যায় না।
যদি আপনার প্রত্যাশার বাইরে একটি পাঠ পড়ে যায় তবে অংশটি প্রত্যাখ্যান করার আগে একটি দ্বিতীয় সরঞ্জাম দিয়ে আবার পরিমাপ করুন। একটি ক্যালিপার যা বাদ দেওয়া হয়েছে বা একটি বাঁকানো হুক সহ একটি টেপ প্রকৃত অ-সঙ্গততার চেয়ে বেশি মিথ্যা প্রত্যাখ্যান ঘটায়।
স্ট্যান্ডার্ডের বিরুদ্ধে আপনার পরিমাপ মেলে
একটি সংখ্যার নিজস্ব অর্থ খুব কম। এটি উপযোগী হয়ে ওঠে যখন আপনি এটিকে একটি স্ট্যান্ডার্ডের সাথে তুলনা করেন: ASME B16.9 এর বিপরীতে বাট ওয়েল্ড ফিটিং, ASME B16.5 এর বিপরীতে ফ্ল্যাঞ্জ, ASME B16.11 এর বিপরীতে নকল সকেট ওয়েল্ড এবং থ্রেডেড ফিটিং এবং DIN বা JIS B2311 টেবিলের সাথে ইউরোপ বা জাপানের প্রকল্পগুলি। আপনি শুরু করার আগে একটি অংশ কিভাবে শ্রেণীবদ্ধ করা উচিত তা নিশ্চিত না হলে, একটি ছোট প্রাইমার চালু করুন একটি পাইপ ফিটিং আসলে কি আপনাকে সঠিক টেবিল চয়ন করতে সাহায্য করবে।
আপনি একটি প্রতিস্থাপন প্রয়োজন যে একটি বিদ্যমান লাইন মেলে, আমাদের ASME B16.9 বাট ওয়েল্ড ফিটিং কার্বন ইস্পাত, স্টেইনলেস স্টীল, অ্যালয় স্টিল, ডুপ্লেক্স এবং নিকেল অ্যালয়গুলিতে একই মাত্রিক টেবিলে উত্পাদিত হয়, তাই ক্ষেত্রটিতে নেওয়া একটি পরিমাপ আমাদের পাশের একটি অঙ্কনের সাথে মিলিত হতে পারে।
প্রতিটি প্রকল্প অবশেষে একটি ফিটার, একটি টেপ পরিমাপ এবং একটি জয়েন্টে নেমে আসে যা লাইন আপ করতে হয়। ওয়েল্ড আঘাত করার আগে চারটি সতর্কতা অবলম্বন করা এখনও সবচেয়ে সস্তা মান নিয়ন্ত্রণ উপলব্ধ।
যদি আপনার কাছে ট্যাগবিহীন ফিটিং, একটি পুরানো অঙ্কন বা এমন একটি নমুনা থাকে যা আপনি সনাক্ত করতে পারবেন না, তাহলে আপনার পরিমাপ করা চারটি সংখ্যা আমাদের পাঠান বা অংশটি নিজেই পাঠান। ত্রিশ বছরেরও বেশি উত্পাদন অভিজ্ঞতা, সাধারণ আকারের একটি স্টক এবং MT, PT, UT এবং RT-তে প্রত্যয়িত একটি প্রযুক্তিগত দল, আমরা আকার, উপাদানের গ্রেড এবং মান নিশ্চিত করতে পারি এবং দ্রুত একটি ম্যাচিং ফিটিং উদ্ধৃত করতে পারি।
সর্বশেষ খবর
খবর এবং ব্লগ
আমাদের সাম্প্রতিক ইভেন্টগুলি সম্পর্কে অবগত থাকুন